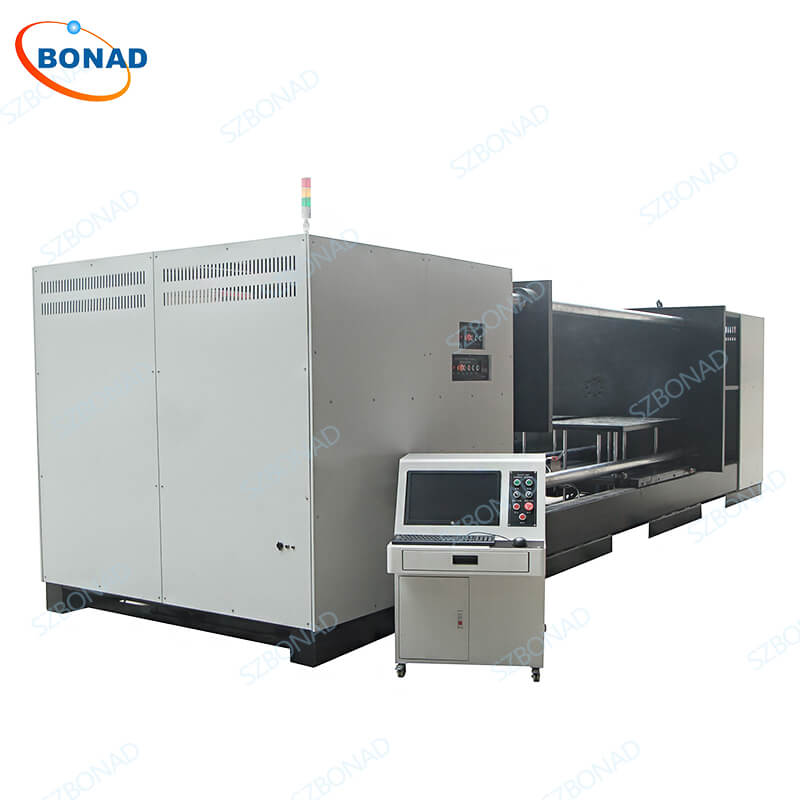
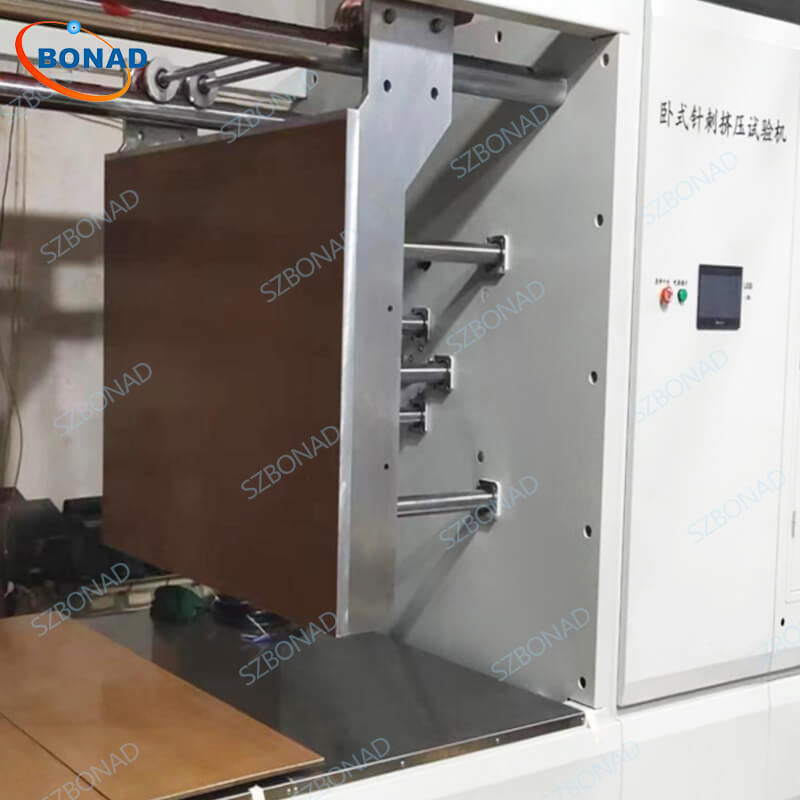
Horizontale Extrusions-Durchstoßprüfmaschine für Batterien – Hochwertiges Sicherheitsprüfgerät für Batterien
Die horizontale Extrusions-Durchstoß-Testmaschine für Batterien verwendet eine vollständig geschlossene Regelkreistechnologie, die Variablen wie Druck, Hubraum und Geschwindigkeit gleichzeitig steuern und erfassen kann. Die Energiequelle ist ein servoelektrischer Zylinder, der durch Antrieb des elektrischen Zylinders eine Drehbewegung in eine lineare Bewegung umwandelt. Der Druck wird vom vorderen Drucksensor erkannt und in die Bewegungssteuerung eingeleitet. Darüber hinaus gibt es einen Spannungskollektor zur Überwachung der Batteriespannung. Die strukturelle Festigkeit der Ausrüstung wird mithilfe einer Finite-Elemente-Software analysiert, um hohe Festigkeitsanforderungen sicherzustellen.
Hauptmerkmale der Prüfmaschine:
- Die Testsoftware verfügt über eine Spannungserfassungsfunktion. Entsprechend den Testanforderungen einzelner Batterien wird die Batteriespannungsänderung während des Tests automatisch erfasst, bis das Batteriegehäuse bricht oder die Batterie kurzgeschlossen wird (die interne Spannung der Batterie wird 0 V). Wenn die Spannung Null ist, stoppt das Gerät den Test automatisch.
- Gemäß den Testanforderungen für Leistungsbatterien kann das Testsystem zunächst auf 30 % der Batteriemodulgröße zusammendrücken (dh verformen) oder einen bestimmten Druckwert einstellen (z. B. beträgt die Extrusionskraft 20 kN). Wenn der Extrusionstest den eingestellten Kraftwert erreicht und die eingestellte Druckhaltezeit erreicht ist, stoppt das Gerät den Test.
- Die Prüfung des Prüflings kann nach den drei Zuständen Druck, Verformung und Spannung erfolgen.
- Der Test einer beliebigen Kombination der drei Testmodi kann als Steuervariable realisiert werden, d. h. es werden drei oder zwei Testbedingungen gleichzeitig eingestellt. Wenn eine der Bedingungen erfüllt ist, stoppt das Gerät den Test;
- Das Testsystem kann die Geschwindigkeit während des Tests anzeigen und die für den Test erforderliche Testgeschwindigkeit kann auch in der Computersoftware eingestellt werden.
- Das Computerbetriebssystem wird im Windows-Dialogfeld verarbeitet, der Tabellenmodus kann selbst geplant werden und die Testdaten können während des gesamten Prozesses aufgezeichnet werden, um Speicherung, Vergleich und Verfolgung zu ermöglichen.
- Die dedizierte Teststeuerungs-Hauptplatine kann Kraft, Verschiebung und Spannung gleichzeitig aufzeichnen. Die Steuerungs-Hauptplatine sendet Anweisungen in Echtzeit an den Computer. Die Steuerschnittstelle zeichnet Extrusionskraft, Temperatur, Spannung, Geschwindigkeit und Verformung in Echtzeit auf und überwacht sie. Dies ist praktisch für die Erstellung von Berichten oder den direkten Export von Daten. Die Steuerungs-Hauptplatine ist einfach zu bedienen.
- Während des Tests kann die Testfunktion durch das Erfassen von Spannungssignalen gesteuert werden. Die Spannung ändert sich während des Batterietests. Ein bestimmter Spannungswert wird eingegeben und im Testsystem eingestellt. Das System gibt ein Signal aus. Wenn der eingestellte Spannungswert erreicht ist, wird der Extrusionstest beendet.
Prüfnormen:
- UN 38.3
- SAND99-0497
- UL1973, UL2580, UL2271
- IEC63056, IEC62133-2017
- JISC-8712-2015
Technische Parameter:
| Kontrollmethode | A: Computer-Fernbedienung. B: SPS + Touchscreen-Steuerung (Zwei-in-Eins). |
| RemotePCMaschinensteuerung, Druck, Hub, Gesamtspannung oder Einzelspannung können einzeln oder in Kombination als Steuervariablen verwendet werden, und der Test wird gestoppt, wenn eine beliebige Bedingung den eingestellten Wert erreicht. | |
| Fahrmodus | Präzisions-Servozylinderantrieb |
| Präzisions-Servozylinder | 250KNHochpräziser Servozylinder |
| Elektrischer Zylinderhub | 0–1000 mm (Sie können je nach Bedarf unterschiedliche Hubwerte einstellen) |
| Servo-Antriebsprinzip | Ein hocheffizienter Steuerungsalgorithmus gewährleistet eine hohe Verarbeitungseffizienz. |
| Verwenden Sie einen AC-Permanentmagnet-Synchron-Servomotor mit einer wiederholbaren Positionierungsgenauigkeit von 0.02 mm. Der elektrische Zylinder erreicht eine effiziente Positionierungsgenauigkeit. | |
| Druckkraftsensoren | Hochpräziser Drucksensor |
| Der Druck wird in einem vollständig geschlossenen Kreislauf geregelt. An zwei Stellen sind Drucksensoren installiert, um sicherzustellen, dass der Schub des Elektrozylinders mit der tatsächlichen Kraft übereinstimmt, die an den Extrusionskopf zurückgemeldet wird. | |
| Testraum | B1500*T1500*H1000mm, (Horizontaler Abstand einstellbar) |
| Geräteabmessungen | B4500*T2000*H2000mmAbhängig vom tatsächlichen Produkt |
| Druckbereich | 10 ~ 200 kN (20 Tonnen) |
| Druckgenauigkeit | ± 0.5% FS |
| Extrusionsgeschwindigkeit | 0.1 mm/s – 15 mm/s Einstellbar (5 mm/s bis 15 mm/sErforderliche Daten, können überprüft werden) |
| Extrusionshub | 1000 mm |
| Druckhaltezeit | ≥100HKann eingestellt werden (30S\1min\10minErforderliche Daten, kann überprüft werden) |
| habenSofort entfernenundNachhaltigkeitZwei Modi. | |
| Akupunkturgeschwindigkeit | 0.1 mm/s – 40 mm/s Einstellbar (25 mm/sErforderliche Daten, können überprüft werden) |
| Akupunktur Geschwindigkeit Genauigkeit | ±0.01mm/s |
| Verschiebungsgenauigkeit | Genauigkeit der Extrusionsverschiebung: ±0.1 mm |
| Genauigkeit der Akupunkturverschiebung: ±0.05 mm | |
| Console | ca. B700mm * T600mm * H1250mm |
| Testloch | Φ100mm1Mit Edelstahlabdeckung ist es bequem, die Temperatur, Spannung und andere Sammelleitungen zu platzieren |
| Hebebühne | 1, Hebebühne zur bequemen Einstellung der Probenhöhe |
| 2. Die Hebebühne stört den Extrusionskopf nicht und kollidiert nicht mit dem Extrusionskopf, wenn dieser auf die obere Grenzhöhe ansteigt | |
| Hebebühne | 800mm * 400mm * 50mm |
| Anzahl Hebebühnen | 1Einzelperson |
| Anordnung der Hebebühne | Die Anordnung der Hebebühne erfolgt senkrecht zur Fahrtrichtung des Extrusionskopfes |
| Hubarbeitsbühnenfahrt | 0-300mm |
| Hubgeschwindigkeit | 5mm / s |
| Drahtlose Fernbedienung | Mit dem kabellosen Fernbedienungsgriff können Sie die Hebebühne steuern und die Höhe der Probe anpassen, um die Testanforderungen verschiedener Teile zu erfüllen. |
| Regionale Struktur | Testbereich geöffnet |
| Mechanische Struktur | Horizontale Struktur, PräzisionCNCVerarbeitung |
| Behalte die Zeit | 1-9999 sKann beliebig eingestellt werden |
| Software-Schnittstelle | Dynamische Kurve in Echtzeit, Kurve in Echtzeit, Daten-/Berichtsausgabe in mehreren Formaten, Testschritte können in mehreren Schritten programmiert werden |
| ModuleSpannungssammlung | ModuleSpannungserfassungsbereich: 0 ~ 300 V |
| Genauigkeit der Modulspannungserfassung: ±0.1 %FS | |
| Modulspannungsabtastfrequenz: 100 Hz einstellbar | |
| Modulspannungserfassungskanal: 3 Kanäle | |
| MonomerSpannungssammlung | MonomerSpannung erwerb bereich: 0 ~ 10 v |
| Genauigkeit der Monomerspannungserfassung: ±0.15 % vom Endwert | |
| MonomerSpannung probenahme frequenz:100HZEinstellbar | |
| MonomerSpannung erfassen kanal: 3gang | |
| Temperaturerfassung | Temperaturerfassungsbereich: -40 °C ~ 1200 °C |
| Genauigkeit der Temperaturerfassung: ±1.5 °C | |
| Temperaturerfassungsfrequenz: 100 Hz, einstellbar | |
| Temperaturerfassungskanal: 6 Gänge | |
| Control Mode | Der Verdrängungssteuermodus ist der Hauptmodus, der Vorspannungssteuermodus ist der Hilfsmodus |
| Notausschalter | Wenn das Gerät nicht normal funktioniert und eine Notbremsung erfordert, können Sie die Stromversorgung durch Drücken der Not-Aus-Taste unterbrechen. |
| Kommunikationsfunktion | verwendenR42Jor485Kommunikationsschnittstelle |
| Computerkonfiguration | Host+Monitor+Software-Steuerungssystem |
| Überwachungssystem | 2 Millionen Pixel, 25 Bilder. Praktisch für die Echtzeitüberwachung des Status der Testprobe |